





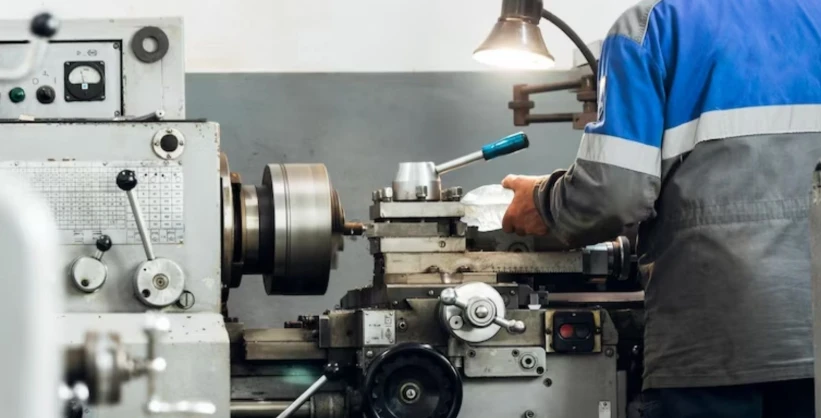
Dióhéjban ez a CNC esztergálás, de ez nem igazán mutatja, hogy mit változott. Az a rész, amit mutatott, - kiderül, hogy az orvosi felszereléshez készült. Néhány sebészeti eszköz alkatrész. A tűréshatárok szűkek voltak, például ±0,0005 hüvelyk. Egy kézi esztergagéphez igazán képzett gépészre van szükség, és talán minden ötödik alkatrész ócskavas lenne. A CNC? Nulla selejt aznap. A srác azt mondta, hogy azon a héten 500 darabot adtak le egyetlen selejt nélkül.
Már talán 15 éve piszkálom a gyártást, és a CNC esztergálás egyike azoknak a technológiáknak, amelyek teljesen átalakították az iparágat, de valahogy láthatatlanok maradnak, hacsak nem gyártanak dolgokat.
A kézi eszterga probléma (miért számít ez)
Térjünk vissza egy kicsit. A hagyományos esztergagépek - óta léteznek, nem tudom, az ókori Egyiptom vagy valami? Határozottan évszázadok. Az alapkoncepció soha nem változott: megpörgeted az alkatrészt, vágószerszámot tartasz hozzá, anyageltávolítással formálod. Egyszerű.
A probléma az, hogy a kézi esztergagépek komoly készségeket igényelnek. Néztem egy gépészmestert egy clevelandi kereskedelmi iskolában - ez 2017 volt, talán - 45 percet töltött azzal, hogy megtanítsa a diákoknak, hogyan kell szembeszállni egy alkatrészrel. Csak lapos legyen a vége. Negyven-öt perc egy triviálisnak hangzó dologra. A kéz-szem koordinációra, az anyag tapintására, annak tudatára, hogy az eszköz unalmassá válik -, ezt nem taníthatja meg egy osztályteremben. Éveket vesz igénybe.
És még akkor is nehéz a következetesség. Ugyanaz a gépész, ugyanaz a beállítás, az alkatrészek tételenként kissé eltérhetnek. Talán a tolerancia keretein belül, talán nem. Az egyik srác abban a milwaukee-i üzletben elmondta, hogy 20 évig kézi esztergagéppel dolgozott, mielőtt behozták volna a CNC-t. "Néhány nap minden kattant, az alkatrészek tökéletesek lettek. Más napokon megküzdöttem a géppel, és még mindig selejtben végeztem. Soha nem tudtam rájönni, miért."
Mit csinál valójában a CNC (a számítógépes rész)
CNC - Számítógépes numerikus vezérlés. Alapvetően koordinátákat és utakat programozunk a számítógépbe, a gép pontosan követi őket. Minden alkalommal. Nincs variáció, nincsenek szabadnapok, nincs "nem aludtam jól, ezért az alkatrészeim kissé kilógnak a specifikációból."
Az esztergarész kifejezetten az eszterga{0}}típusú gépeken végzett műveletekre vonatkozik. Az alkatrész forog, a vágószerszám a programozott pályákon mozog, hogy létrehozza a kívánt formát. Ellentétben a CNC marással, ahol a szerszám forog és az alkatrész álló helyzetben van. Teljesen más állat, bár az emberek összekeverik őket.
Emlékszem, egy programozóval beszélgettem egy Haas nyílt napon - Dallasban, azt hiszem, 2018 vagy 2019 -, aki azt mondta, hogy az áttörést nem a hardver jelenti. A hardver elég egyszerű. "A varázslat a vezérlőrendszerekben és a programozási nyelvekben rejlik. A G-kód egyszerűnek tűnik, de első próbálkozásra egy összetett alkatrészt kell beszerezni? Ez művészet."
A programozási helyzet (rendetlenebb, mint gondolnád)
Ha már a programozásról beszélünk, - ez oly módon bonyolódik, ahogy az emberek nem várják. Különböző vezérlők, különböző szoftvercsomagok, különböző utó{2}}processzorok léteznek. A Fanucnak, a Siemensnek, a Haasnak, a Mazaknak - megvannak a maga furcsaságai.
A G-kód a szabványos nyelv. Elméletben. A gyakorlatban minden gép kissé eltérően értelmez bizonyos parancsokat. Néztem egy mérnököt egy szerződéses gyártónál Michiganben - ez talán 2020 - két órát töltött azzal, hogy miért jött ki egy alkatrész 0,003 hüvelykkel. Kiderült, hogy a Mazak egy adott G-kód parancsot másképp értelmezett, mint a Haas gépeik. Ugyanaz a program, más eredmények.
"Ezért fizetünk olyan sokat a beállításért" - mondta. "Minden új rész egy rejtvény. Még akkor is, ha már futottál már hasonló részeket."
A legtöbb üzlet jelenleg CAM-szoftvert használ - Számítógéppel segített gyártás. Ön CAD-ben rajzolja meg az alkatrészt, a CAM generálja a szerszámpályákat és a G-kódot. Automatikusan hangzik, de nem az. Még mindig komoly ismereteket igényel a forgácsolási sebesség, előtolás, szerszámválasztás, munkatartás terén. Láttam, hogy 30 éves tapasztalattal rendelkező programozók még mindig új trükköket tanulnak.
Az anyagok fontosabbak, mint az emberek gondolják
Az anyag, amit esztergálsz, mindent megváltoztat. Alumínium vágások, mint a vaj - puha, könnyen kezelhető, gyors orsófordulatszám. Az acél különböző sebességeket és előtolást igényel. A rozsdamentes acél markolós, keményedni akar. Titán? Felejtsd el. Drága anyag, drága szerszámok, lassú sebesség, őrült hőt termelnek.
Egy repülőgépipari beszállítónál volt Connecticutban - talán 2016 -, és nézte, ahogy titán futómű-alkatrészeket forgatnak. Az általuk használt keményfém lapkák egyenként 40 dollárba kerültek, és talán 30 alkatrészt bírtak, mielőtt cserére szorultak volna. "Néha többet költünk szerszámozásra, mint a nyersanyagra" - mondta nekem az üzemeltetési vezető.
A kemény anyagok is másképp terhelik a gépet. Egy olcsó asztali CNC eszterga egész nap bírja az alumíniumot. Próbáljon meg edzett acélt használni, és hallani fogja, hogy a dolgok panaszkodni fognak. A csapágyak gyorsabban kopnak, a golyóscsavarok meglazulnak, a pozicionálási pontosság romlik.
Az egyik texasi boltban - kis munkabolt, családi üzemben - volt két egyforma-kinézetű CNC eszterga. – Miért kettő? – kérdeztem. - nevetett a tulajdonos. "Ez az alumíniumhoz és a műanyagokhoz való. Ez az acélhoz és a keményebb dolgokhoz. Ha kemény anyagokat futtatok az alumíniumgépen, hat hónapon belül nem tartja meg a toleranciát. Ezt a drága módszert tanultam meg."
Tűrések (amire a gyártáson kívül senki sem gondol)
A tűrések azok, ahol a CNC esztergálás igazán ragyog. A legtöbb kézi megmunkálás célja ±0,005 hüvelyk vagy ±0,010 hüvelyk. Nagyon jó kézi műveletekhez. A modern CNC esztergagépek rutinszerűen ±0,0005 hüvelyket tartanak, néhányan pedig ±0,0001 hüvelyket is képesek teljesíteni megfelelő körülmények között.
Ez értelmetlen pontosságnak tűnhet, de óriási jelentősége van. Az autóalkatrészek - motoralkatrészei, a sebességváltó tengelyei - szűk tűréseket igényelnek a megfelelő működéshez. Orvosi eszközök még inkább. Beszéltem egy sebészeti implantátumokat készítő sráccal, aki azt mondta, hogy a tűréshatáruk néha a tized hüvelyk - 0.0001 hüvelyk. "Ezen a szinten az üzlet hőmérséklete számít.
A repülés a legrosszabb. Vagy a legjobb, nézőponttól függően. Meglátogattak egy védelmi vállalkozót Seattle-en kívül, - nem tudom megmondani, melyik, az NDA és minden, - és sugárhajtóművek alkatrészeit forgatták. A tolerancia nevetséges volt. Például ±0,00005 hüvelyk bizonyos funkcióknál. A gépész megmutatta az ellenőrzési jegyzőkönyvet. Huszonhét mért méret egy részen, mindegyiknek néhány tízezreden belül kellett lennie.
– Egyáltalán hogyan méred ezt pontosan? – kérdeztem. Egy klímaszabályozott{1}}vizsgáló helyiségre mutatott. "±1 F fokig szabályozott hőmérséklet, gránit felületi lemezek, lézerszkennerek. Az ellenőrző berendezés többe kerül, mint a CNC gép."
Eszközválasztás (The Secret Complexity)
A vágószerszámok saját komplexitásukat jelentik. Keményfém betétek, kerámiaszerszámok, CBN (köbös bór-nitrid), gyémánt. Különböző geometriák, bevonatok, forgácstörők. Minden anyag és művelet speciális szerszámot igényel.
Eltöltöttem egy napot a Sandvik Coromant műszaki központjában - ez Ohióban volt, talán 2015 -, és körülbelül 50 000 különböző lapka-lehetőség volt. Ötvenezer. Az alkalmazásmérnök megmutatta, hogy a lapka geometriájának apró változtatása hogyan befolyásolja a forgácsképződést, a forgácsolási erőket, a felületi minőséget és a szerszám élettartamát.
"A legtöbb üzlet 10{4}}15 különböző betétet használ munkája 90%-ához" - mondta. "De ez az utolsó 10% - a furcsa anyagok, a szűk tűrések, a bonyolult geometriák – itt számít a szerszámok ismerete."
A költségek is nagyon változóak. Az alapvető keményfém lapkák egyenként 8-10 dollárba kerülhetnek. Díszes bevonatos betétek rozsdamentes vagy egzotikus anyagokhoz? 40-50 dollár. CBN lapkák edzett acélhoz? $200+. És elhasználódnak. A CNC esztergálás rejtett költségeinek egy része, amelyre az emberek nem gondolnak.
Élő szerszámozás (ahol az esztergálás és a marás találkozik)
A modern CNC esztergagépek gyakran „élő szerszámozású” - motoros szerszámokkal rendelkeznek, amelyek képesek marni, fúrni, fúrni, miközben az alkatrész még az esztergagépben van. Elmosja a vonalat az eszterga- és marási központok között.
Ezt egy minnesotai üzletben láttam, ahol hidraulikus szeleptesteket gyártottak. Összetett alkatrészek, sok keresztfurat, menetes furatok, hengeres testekre mart lapok. Több beállítást igényel - kapcsolja be az esztergagépet, mozgassa a maráshoz, esetleg vissza az esztergagéphez. Most mindent egyetlen beállításban végeznek el egy eszterga{4}}malom központjában.
"A beállítási idő 60%-kal csökkent" - mondta a gyártásvezető. "És a pontosság javult, mert nem mozgatjuk az alkatrészt a gépek között. Minden alkalommal, amikor újranyomja az alkatrészt, potenciális hibát okoz."
A programozás azonban egyre bonyolultabb. Most Ön koordinálja a forgást, a szerszám pozicionálását, az élő szerszám forgását, a hűtőfolyadékot - sok változót. Az egyik programozó, akivel egy chicagói konferencián beszélgettem, azt mondta, hogy az élő szerszámok tanulása megduplázta a programozási idejét. "Talán két évbe telt, mire megnyugodtam. Most már nem tudom elképzelni, hogy visszamenjek."
Svájci{0}}típusú esztergák (The Weird Cousin)
A svájci{0}}típusú esztergák egészen más fajták. Eredetileg a svájci óragyártáshoz fejlesztették ki, - innen a név -, hosszú, karcsú alkatrészekre tervezték, amelyek normál esztergagépen elhajolnak.
Az alkatrész a vágószerszámhoz közeli vezetőperselyen keresztül halad. Az eszköz egyszerre csak negyed{1}}hüvelyknyi alkatrészt lát, a többit támogatja. Lehetővé teszi, hogy nagyon hosszú, vékony részeket forgatjon elhajlási problémák nélkül.
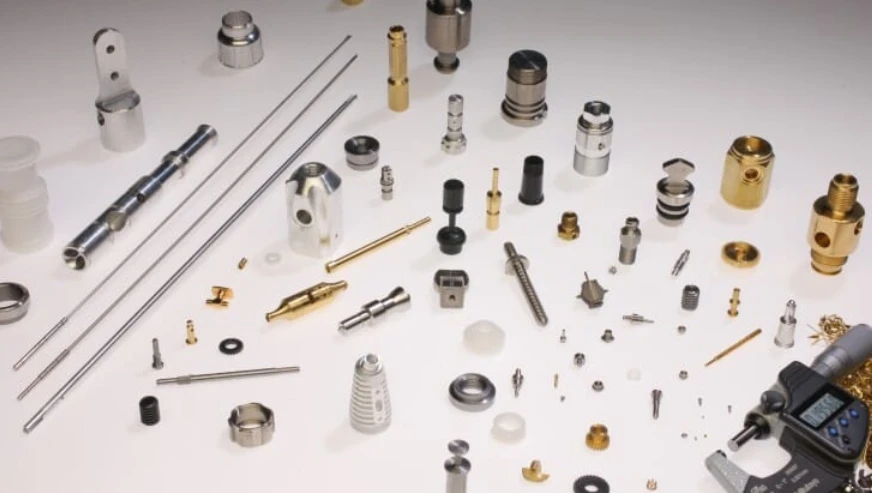
Felkeresett egy orvosi eszközgyártót Kaliforniában - Szilícium-völgy körzetében -, amely svájci gépeket üzemeltetett, amelyek apró sebészeti alkatrészeket gyártottak. Az alkatrészek 2 mm átmérőjűek és 50 mm hosszúak voltak. Rozsdamentes acél. Tűrések tizedben. "Próbáld ki ezt egy normál esztergagépen, és az alkatrész meghajlik, a csattanás tönkreteszi a felületi minőséget, semmi sem tűrhető" - magyarázta a vezető gépész.
Bár a svájci gépek drágák. A belépő szint 100 000 dollár lehet, a felső kategóriások{2}} pedig 500 000 dollárt vagy még többet. És finnyásak. Igazán precíz igazítás szükséges, apró szerszámok, amelyek könnyen törnek, összetett programozás.
Egy minnesotai bolttulajdonos azt mondta nekem: "Vettünk egy svájci esztergagépet, és azt gondoltuk, hogy megoldja az összes apró alkatrészproblémánkat. Kilenc hónapba telt, mire folyamatosan jó alkatrészeket kaptunk belőle. Majdnem feladtuk, és eladtuk a dolgot." Végül rájöttek, most 24/7. De meredek tanulási görbe.
Automatizálás (merre tart ez)
Az automatizálás a jelenlegi megszállottság. A nyersanyagot automatikusan adagoló rúdadagolók. Robotkarok, amelyek betöltik a nyersdarabokat és kirakják a kész alkatrészeket. Egyes üzletekben leégnek-a gyártó - gépei egyik napról a másikra úgy, hogy senki sincs ott.
Meglátogattam egy rögzítőelem-gyártót Indianában - ez talán 2021 - 20 CNC esztergagépet futtatott két műszakban lévő operátorral. A pihenés automatizált volt. A rúdadagolók szállították a gépeket, az alkatrészeket tartályokba dobták, a szállítószalagok mozgatták az anyagokat. – Korábban két gépenként egy kezelővel üzemeltettük ezeket a gépeket – mondta az üzemvezető. "Most tízből egy operátor, mi pedig a tizenötönkénti egy felé haladunk."
A beruházás azonban komoly. Egy jó rúdadagoló 20-40 ezer dollár lehet. A robotcellák a bonyolultságtól függően 100-250 000 dollárosak lehetnek. Csak akkor van értelme, ha nagy mennyiséget futtat.
A kisebb boltok ezzel küszködnek. Beszélt egy pennsylvaniai munkabolt-tulajdonossal, aki azt mondta: "Talán 50-500 darabot gyártunk lefutásonként. A beállítási idő megöl minket, de a mennyiség nem elég nagy ahhoz, hogy indokolja az automatizálást. Ezen a középúton ragadtunk."
Minőség-ellenőrzés (az ellenőrzési probléma)
A minőségellenőrzés az a hely, ahol sok üzlet küzd, még a CNC-vel is. Csak azért, mert egy program fut, még nem jelenti azt, hogy az alkatrészek specifikációban vannak. A szerszámok kopnak, a gépek sodródnak, az anyagok változnak.
A legtöbb üzlet első{0}}részellenőrzést, véletlenszerű mintavételezést a futtatások során, végső ellenőrzést végez. De vita folyik arról, hogy mennyi elég. Néztem egy vitát egy gyártási konferencián Detroitban - 2019 Azt hiszem, - egy minőségügyi vezető és egy termelési vezető között.
Minőségi srác: "Minden részt meg kell mérnünk."
Produkciós srác: "Ez megduplázza a munkaerőköltségeinket. A CNC megismételhető."
Minőségi srác: "Amíg nem. Aztán rossz alkatrészeket szállítunk, és elveszítjük az ügyfelet."
Nincs könnyű válasz. Alkatrésztől, megrendelőtől, a meghibásodás következményeitől függ. Orvosi és repülési? Mérj meg mindent. Alacsony-tétű kereskedelmi alkatrészek? A mintavizsgálat valószínűleg rendben van.
A folyamat közbeni mérés-segít. Szerszámszondák, amelyek a megmunkálás során ellenőrzik a méreteket, és automatikusan kompenzálják, ha a dolgok elcsúsznak. Előre pénzbe kerül, de megakadályozhatja a selejtezést.
Amit senki sem mond neked (Rejtett kihívások)
Vannak olyan kihívások a CNC esztergálás során, amelyek nem válnak marketing brosúrákká.
A szerszám törése csökkentheti a termelékenységet. A keményfém törékeny - rosszul ütötte, és széttörik. Most az alkatrésze selejtje, esetleg megsérült a gép, időt veszített a szerszám cseréje és újraindítása közben. Az egyik üzletben, amelyet meglátogattam Georgiában, szégyenfala volt - fotók törött szerszámokról és sérült alkatrészekről. "Emlékeztető a drága hibákra" - mondta a tulajdonos.
A chipek eltávolítása többet számít, mint gondolnád. A fém vágásakor sok forgács - keletkezik. Ha a forgácsok nem tisztulnak ki megfelelően, megkarcolhatják a kész felületeket, beszoríthatják a szerszámokat, és akár összeomlást is okozhatnak. Láttam, hogy a gépek leállnak, mert forgácsfészkek gyűltek össze és blokkolták a hűtőfolyadék áramlását.
Maga a hűtőfolyadék egy egész dolog. A hagyományos árvízi hűtőfolyadék működik, de rendetlenséget okoz, szűrni kell, az ártalmatlanítás pénzbe kerül. A nagynyomású hűtőfolyadék a szerszámorsón keresztül jobban működik mély furatok esetén, de speciális szerszámot igényel. Egyes üzletek ködhűtőfolyadékot vagy akár száraz vágást használnak. Mindegyik megközelítésnek megvannak a kompromisszumai.
Aztán ott van a szoftverhelyzet. A vezérlők különböző generációi különböző programozási módszereket használnak. Előfordulhat, hogy a régebbi gépeket használó üzletekben hajlékonylemezeken vagy régi merevlemezeken vannak programok. Meglátogattam egy boltot, amely még mindig a 90-es évek végi PC-t használta a Fanuc vezérlőjének futtatására. "Ha ez a számítógép meghal, bajban vagyunk" - ismerte el a programozó. "A kód egyes részei valószínűleg nem kerülnének át tisztán a modern rendszerekbe."
A készségek hiányossága (mindenki panaszkodik)
A szakképzett munkaerő hiánya valós és egyre súlyosabb. Minden üzlettulajdonos, akivel beszélek, megemlíti. Nem találok tapasztalt CNC programozókat vagy gépészeket. Az idősebb generáció nyugdíjba vonul, a fiatalabbak nem tudják, hogy létezik a gyártás, mint karrier.
Egy wisconsini műszaki főiskolán volt - 2020 vagy 2021 - beszélgetett a megmunkálási program igazgatójával. Elmondta, hogy több állást nyitottak meg a helyi cégeknél, mint ahány diplomás. "A cégek kétségbeesettek. A CNC-gépészek kezdő fizetése itt eléri a 25-30 dollárt óránként, néha többet is. Még mindig nem jut elég ember."
A probléma része az észlelés. A CNC-megmunkálás valódi készségeket igényel - programozás, szerszámválasztás, hibaelhárítás, metrológia -, de az emberek továbbra is úgy gondolják, hogy a gyártás piszkos és alacsony-tudás. Nem az. A modern CNC-kezelőknek tervrajzokat kell olvasniuk, meg kell érteniük a geometriát, dolgozniuk kell számítógépekkel, problémákat kell megoldaniuk. Ez technikai munka.
Egyes üzletek a nulláról oktatnak. Vegyél fel tapasztalat nélküli embereket, és végezd el őket a házon belüli képzési programokon-. Időbe telik, de legalább olyan embereket kap, akik megtanulják az Ön konkrét folyamatait.
Merre megy tovább (valószínűleg)
Manapság a mesterséges intelligencia és a gépi tanulás a hívószavak. Rendszerek, amelyek automatikusan optimalizálják a forgácsolási paramétereket, előre jelzik a szerszámkopást, menet közben állítják be az előtolást és a sebességet. Némelyik működik, van, amelyik túlzásba esik.
Meglátogattak egy céget, ahol bemutatták az "AI{0}}powered" megmunkálási - szakkiállítást Chicagóban, 2022 -, és őszintén szólva a bemutatóik lenyűgözőek voltak. A rendszer megtanulta az optimális forgácsolási paramétereket a különböző anyagokhoz és geometriákhoz. De amikor a valódi boltokban való megvalósításról kérdeztem, az eladó srác homályos lett. – Dolgozunk azon, hogy hozzáférhetőbbé tegyük.
Fordítás: drága és bonyolult beállítani. Talán 10 év múlva ez a cucc standard lesz. Jelenleg főleg fejlett üzletekben, komoly költségvetéssel.
Az additív gyártás - 3D-nyomtatási fém - egyre népszerűbb a CNC helyettesítőjeként. Nem vásárolni. Az adaléknak megvan a maga helye a bonyolult geometriákhoz és a kis térfogatokhoz, de az egyszerű kerek alkatrészekhez? A CNC esztergálás gyorsabb és olcsóbb. Egy repülőgép-mérnök azt mondta nekem: "Adalékot használunk a lehetetlen geometriákhoz. Minden más továbbra is CNC. Az adalék a kiegészítés, nem pedig a csere."
A nanoprecíziós megmunkálás egy másik határ. Az alkatrészek mikronban mérve, a tűrés egy-számjegyű mikrométerben. Félvezető berendezések, orvosi eszközök, precíziós optika. Speciális gépeket, ellenőrzött környezetet, komoly szakértelmet igényel. Piac rés, de növekszik.
Miért számít ez valójában
A CNC esztergálás láthatatlan infrastruktúra. Szinte minden gyártott terméknek megfordult alkatrésze valahol az ellátási láncában. Az autók, repülőgépek, orvosi berendezések, fogyasztói elektronikai cikkek, ipari gépek - mind a precíziós-esztergált alkatrészektől függenek.
A COVID ellátási lánc zavarai során az emberek hirtelen észrevették. – Várj, nem tudjuk megszerezni ezeket az alkatrészeket? Igen, mert a gépgyárak bezárták őket, vagy nem tudtak nyersanyaghoz jutni, vagy elvesztek a munkások.
Az Egyesült Államokban talán 10 000{6}}15 000 gépműhely végez CNC munkát. Soknak hangzik, de sok apró művelet – öt-tíz ember. Ha valami megzavarja az ökoszisztémát, sok dolog leáll.
Egy jelentős autóipari vállalat ellátási lánc vezetőjével beszélgettünk, - nem tudja megmondani, melyik, az NDA -, aki elmondta, hogy az ellátási láncukban több száz gépműhely található, amelyek különféle esztergált alkatrészeket gyártanak. "Az emberek a nagy beszállítókra, - a Tier 1-ekre gondolnak, amelyek modulokat és összeállításokat gyártanak. De kis üzletek ezrei gyártanak egyedi alkatrészeket. Itt van a sebezhetőség."
Maga a technológia folyamatosan javul. A gépek pontosabbak, megbízhatóbbak, gyorsabbak. A szoftver kifinomultabb. De alapvetően továbbra is éles eszközökkel távolítjuk el az anyagokat, hogy pontos formákat készítsünk. Ugyanaz az elv, mint az ókori egyiptomi esztergagép, csak most számítógépekkel.
Vissza a milwaukee-i boltba. Mielőtt elindultam, a tulajdonos megmutatott egy alkatrészt, amelyet az 1980-as években készítettek egy kézi esztergagépen - összehasonlítás céljából. Szemben az új CNC-n készült alkatrészekkel. A felületkezelés jobb volt a CNC-n. A méretek egységesebbek. A ciklusidő töredéke annak, ami volt.
"Ez a technológia két év alatt megtérült" - mondta. "A legjobb befektetés, amit valaha hajtottunk végre. Bárcsak hamarabb megtettük volna."
Értelmes számomra.
Ha többet szeretne megtudni
Az olyan kereskedelmi kiadványok, mint a Modern Machine Shop és a Forgácsolószerszámok tervezése rendszeresen foglalkoznak a CNC esztergálással. Jó lépést tartani az új technológiával és technikákkal.
A gépgyártók - Haas, Mazak, DMG Mori, Okuma - rendelkeznek műszaki dokumentációval és oktatási anyagokkal. Vannak, akik nyitott napokat tartanak, ahol láthatják a gépeket működés közben. Érdemes eljönni, ha a közelben van.
Az olyan szerszámgyártók, mint a Sandvik Coromant, a Kennametal, az Iscar, részletes technikai forrásokkal rendelkeznek weboldalaikon. Alkalmazási útmutatók, sebesség- és adagolási kalkulátorok, hibaelhárítási tippek. Hasznosabb, mint amire számítottál.
A NIST (Nemzeti Szabványügyi és Technológiai Intézet) gyártási kutatásokat tesz közzé. Tudományos, de esetenként hasznos a precíziós mérések és a szerszámgépek dinamikájának megértéséhez.
Hasznos beszélgetéseket folytatott az évek során gépészekkel, programozókkal és üzlettulajdonosokkal különféle szakkiállításokon - IMTS Chicagóban, WESTEC Kaliforniában, EASTEC Massachusettsben. A legtöbb informatív dolog a padlón járásból és a munkát végző emberekkel való beszélgetésből származott, nem pedig a hivatalos előadásokból.
Aktuális adatok és példák 2023-tól-2024-ig. A gyártás elég gyorsan halad ahhoz, hogy bizonyos számokat és technológiákat ellenőrizni kell. Ne csak idézzen valakit az interneten – ha teheti, látogasson el tényleges boltokba.
Ó, még egy dolog, - ha a precíziós gyártást keresi, valószínűleg érdemes megnéznie a süllyesztő EDM-et is. Teljesen más folyamat (elektromos kisülés vágás helyett), de megoldja azokat a problémákat, amelyeket a CNC esztergálás nem tud. Kemény anyagok, összetett üregek, olyan dolgok, ahová fizikailag nem lehet vágószerszámot bevinni. Azt a connecticuti repülőgép-üzletet, amit említettem? Összetett részeik fele esztergálás után szikraforgácsoláson ment keresztül. Érdemes megérteni, ha komolyan gondolja a precíziós munkát.
Oldal megjegyzés - edzett anyagokhoz vagy összetett munkákhoz, nézze meg a süllyesztő szikraforgácsolást. Különböző technológia (elektromos kisüléses megmunkálás), de jól párosítható esztergálással. Látta, hogy Ohio államban penészes munkához használják. Érdemes tudni róla.
Mellékes megjegyzés: - az utóbbi időben a süllyesztő szikraforgácsolást vizsgálta, kifejezetten a precíziós formakészítéshez és az összetett üreges alkalmazásokhoz. Teljesen más folyamat, mint a CNC esztergálás, de érdekes, hogy a precíziós gyártás mindenhol megjelenik. Itt írt róla, ha kíváncsi arra, hogyan változtatja meg az EDM az elektronikai gyártást:süllyesztő edm. A láthatatlan infrastruktúra hasonló témája, amelyre a legtöbb ember nem gondol.