





A műanyag fröccsöntő formA modern gyártás sarokkövét képviseli, lehetővé téve számtalan műanyag alkatrészt, amelyet naponta találkozunk. Az autóalkatrészektől a fogyasztói elektronikáig a fröccsöntés pontossága és hatékonysága forradalmasította a műanyag termékek létrehozását.
A műanyag fröccsöntő penész alapjainak megértése
Mi az a műanyag fröccsöntő penész?
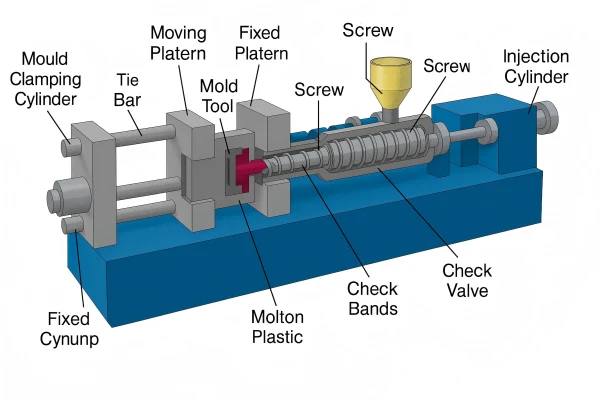
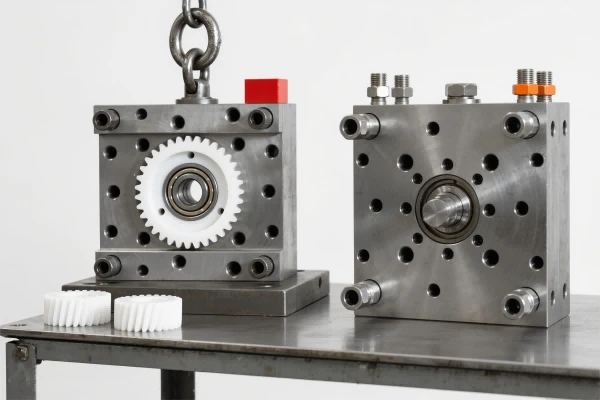
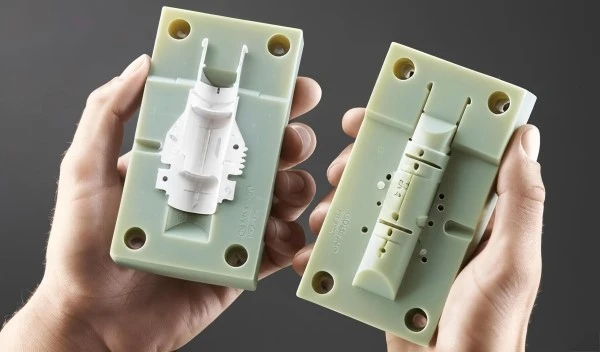
A műanyag fröccsöntő formegy precíziós tervezett eszköz, amelyet afröccsöntésaz olvadt formájának feldolgozásaműanyag anyagmeghatározott formákba. A penész két elsődleges feléből áll: az üreg (nő) és a mag (férfi) szakaszok, amelyek együttesen megteremtik a végtermék kívánt alakját. Amikor ezek a felek bezáródnak, üreges teret alkotnak, amely meghatározza afröccsöntött alkatrészek.
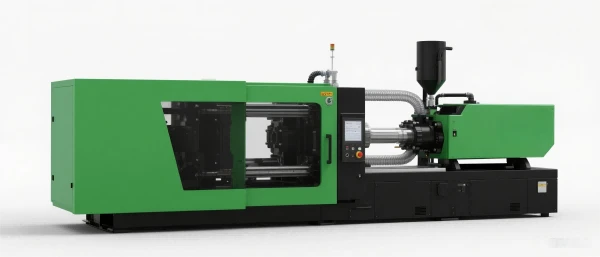
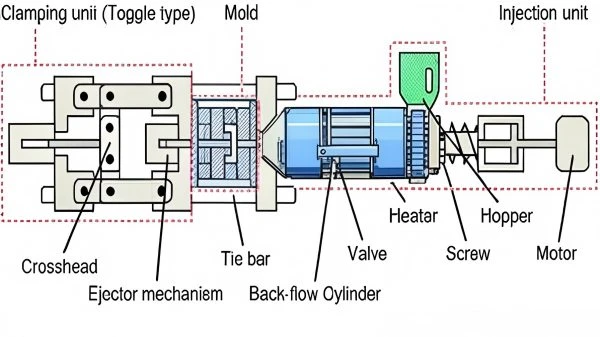
Afröccsöntő gépErők melegített, olvadt műanyag ebbe az üregbe nagy nyomás alatt, ahol lehűl és megszilárdul a kívánt alakba. Ez a folyamat lehetővé teszi a gyártók számára, hogy kivételes pontossággal és következetességgel azonos alkatrészeket állítsanak elő, így ideális a nagy volumenű termelési futásokhoz.
A fröccsöntő formák kulcseleme
Modernműanyag fröccsöntő formákSzámoljon be számos kritikus összetevőt, amelyek biztosítják az optimális teljesítményt:
Üreg és alaprendszerek: Ezek képezik az alkatrész elsődleges alakját, az üreg külső tulajdonságok létrehozásával és a belső geometriák képződésével. Ezen összetevők pontossága közvetlenül befolyásolja az alkatrészek minőségét és a dimenziós pontosságot.
Futó rendszerek🔄: Ezek a csatornák az olvadt műanyagot az injekciós pontból az öntődarabok felé irányítják. A hatékony futó kialakítása minimalizálja az anyaghulladékot és biztosítja a komplex geometriák egyenletes kitöltését.
Hűtőcsatornák: Stratégiailag elhelyezett hűtési vonalak szabályozzák a hőmérsékletet az öntési ciklus során, csökkentve a ciklusidőket és megakadályozva a hibákat, például a láncszem vagy a mosogató jeleket.
Kilövési rendszerek: Ezek a mechanizmusok biztonságosan eltávolítják a kész alkatrészeket a penészből sérülés nélkül, beépítve a kidobó csapokat, hüvelyeket és néha pneumatikus vagy hidraulikus rendszereket.
A műanyag fröccsöntő formák típusai és osztályozása
Egyszemélyes vs multi-kavitációs formák
| Penésztípus | Előnyök | A legjobb alkalmazások | Termelési kötet |
|---|---|---|---|
| Egy porlasztás | Alacsonyabb kezdeti költségek, könnyebb karbantartás, jobb minőség -ellenőrzés | Prototípusok, nagy alkatrészek, alacsony volumenű termelés | 1, 000-10, 000 alkatrészek |
| Multi-kavitáció | Nagyobb termelékenység, alacsonyabb részenkénti költségek, hatékony anyaghasználat | Kis alkatrészek, nagy mennyiségű termelés, fogyasztási cikkek | 50, 000+ alkatrészek |
| Családi formák | Költséghatékony a kapcsolódó alkatrészekhez, megosztott szerszámköltségek | Kapcsolódó alkatrészkészletek, autószerelvények | 10, 000-100, 000 alkatrészek |
Forró futó és hideg futó rendszerek
Forró futó rendszerekFenntartja az olvadt műanyagot optimális hőmérsékleten a szállítási folyamat során, kiküszöbölve a hulladékot és csökkentve a ciklusidőket. Ezek a rendszerek kiemelkednek a nagy volumenű termelésben, ahol az anyag hatékonysága és a gyors kerékpározás kiemelkedő fontosságú.
Cold Runner rendszerekKínáljon egyszerűbb karbantartást és alacsonyabb kezdeti költségeket, így azok alkalmassá válnak, ahol az anyaghulladék elfogadható, vagy ha gyakori színváltozás szükséges.
Anyagok és tervezési szempontok
A megfelelő műanyag anyagok kiválasztása 🧪
A választásműanyag anyagJelentősen befolyásolja a penész kialakítását és teljesítményét. Általános anyagok a következők:
Hőre lágyuló műanyag: Az ABS, a polipropilén, a polietilén és a polisztirol kiváló formázhatósági és újrahasznosítási képességeket kínál. Ezek az anyagok közepes hőmérsékleten jól áramlanak, és jó felületet biztosítanak.
Műszaki műanyag: A nylon, a polikarbonát és a POM magasabb feldolgozási hőmérsékletet és robusztusabb penészterveket igényel, de kiváló mechanikai tulajdonságokat kínál.
Speciális anyagok: Üveggel töltött műanyagok, lángverseny vegyületek és bio-alapú anyagok egyedi kihívásokat jelentenek, amelyek speciális penész jellemzőket és feldolgozási paramétereket igényelnek.
Tervezési alapelvek az optimális penész teljesítményhez
Hatékonyműanyag fröccsöntő formA tervezés számos alapelvet tartalmaz:
Falvastagság egységesség: A következetes falszakaszok megakadályozzák a differenciálhűtést, ami lánctalpát és belső feszültségeket okozhat. A tipikus falvastagság a 1-4 mm -től az anyagtól és az alkalmazástól függően terjed.
Vázlatos szög📐: Enyhe kúpok (általában 0. A texturált felületekhez megnövekedett vázlatok szükségesek a ragasztás elkerülése érdekében.
Filé -sugár: A lekerekített átmenetek csökkentik a feszültségkoncentrációkat és javítják az anyagáramlást, különösen a nagy stresszes alkalmazásokban.
Gyártási folyamat és minőség -ellenőrzés
A fröccsöntési ciklus
AfröccsöntésA folyamat egy pontos sorozatot követ:
- Szorítás: Afröccsöntő gépÓriási erő alatt bezárja a penész felét (általában 50-2000 tonna)
- Injekció: Az olvadt műanyagot nagy nyomáson és sebességgel injektálják az üregbe
- Tartózkodás: További nyomás fenntartja az alkatrészek integritását, amikor a műanyag hűteni kezd
- Hűtés: Az alkatrész megszilárdul a penészen belül, a hűtési idő pedig a 70-80 teljes ciklusidő% -át képviseli
- Kidobás: Megnyílik a penész, és a kész alkatrészt eltávolítják
Minőségbiztosítás a műanyag fröccsöntésben
| Minőségi paraméter | Mérési módszer | Tipikus tolerancia | Hatással a teljesítményre |
|---|---|---|---|
| Dimenziós pontosság | CMM, féknyereg | ± 0. 05-0. 2mm | Illeszkedés és funkció |
| Felszíni befejezés | Profilmérő | Ra 0. 1-3. 2μm | Megjelenés, tömítés |
| Anyagi tulajdonságok | Szakítóvizsgálat, ütésvizsgálat | ± 5-10 A specifikáció% -a | Mechanikai teljesítmény |
| Vizuális hibák | Vizuális ellenőrzés, automatizált rendszerek | Nulla hibák az A osztályú felületek számára | Ügyfél -elégedettség |
Fejlett penész -technológiák
Modernegyedi fröccsöntésmagában foglalja az élvonalbeli technológiákat:
Több lövés: Engedélyezi az alkatrészek előállítását több anyaggal vagy színekkel egyetlen műveletben, csökkentve az összeszerelési költségeket és javítja az alkatrészek integrációját.
Beilleszthető öntés: Kombinálja a fémbetéteket a műanyag alkatrészekkel az öntési folyamat során, robusztus hibrid alkatrészeket hozva létre, fokozott funkcionalitással.
Gáz-asszociált fröccsöntés: Nyomás alatt álló gázt használva üreges szakaszok létrehozásához, az anyaghasználat csökkentéséhez és a mosogatójelek eltávolításához vastag szakaszokban.

Alkalmazások és ipari megoldások
Autóipar alkalmazások 🚗
Az autóipar erősen támaszkodikműanyag fröccsöntési szolgáltatásoka belső burkolattól az alsó részétől az alsó részétől az alsó részektől az alkatrészekhez. A kritikus alkalmazások magukban foglalják a műszerfal -szerelvényeket, az ajtó paneleket, a lökhárító rendszereket és az elektronikus házakat. Ezeknek a részeknek ellenállniuk kell a szélsőséges hőmérsékleteknek, az UV -expozíciónak és a mechanikai feszültségeknek, miközben megőrzik a pontos tűréseket.
Fogyasztói elektronika és orvostechnikai eszközök
Fröccsöntött alkatrészekAz elektronikában kivételes dimenziós stabilitást és felületminőséget igényel. Az orvosi alkalmazások biokompatibilis anyagokat és a tisztítószoba gyártási feltételeit igényelnek, olyan érvényesítési követelményekkel, amelyek kiterjeszthetik a fejlesztési ütemterveket, de biztosíthatják a betegek biztonságát.
Csomagolás és fogyasztói termékek
A csomagolási ipar használjaműanyag fröccsöntő formáktartályokhoz, bezárásokhoz és speciális csomagolási megoldásokhoz. Ezek az alkalmazások prioritást élveznek a költséghatékonyság, a gyors termelési ciklusok és a következetes minőségű részek millióinak milliói között.

Költségelemzés és gazdasági tényezők
Penészfejlesztési beruházás
| Forma bonyolultság | Kezdeti beruházás | Átfutási idő | Várt élet |
|---|---|---|---|
| Egyszerű (1-2 üregek) | $5,000-$15,000 | 4-6 hetek | 100, 000-500, 000 alkatrészek |
| Mérsékelt (4-8 üregek) | $15,000-$50,000 | 6-10 hetek | 500, 000-1, 000, 000 alkatrészek |
| Komplex (16+ üregek) | $50,000-$200,000+ | 10-16 hetek | 1, 000, 000+ alkatrészek |
A befektetési szempontok megtérülése
Egyedi fröccsöntésA projektek gondos pénzügyi elemzést igényelnek, figyelembe véve a szerszámok költségeit, az alkatrészek mennyiségét, az anyagköltségeket és a termelési ütemterveket. A break-egyenletes elemzés általában a 10, 000 alkatrészt meghaladó mennyiségek előnyeit mutatja, jelentős költség-előnyökkel a 100, 000 egység felett.
Karbantartás és hibaelhárítás
Megelőző karbantartási stratégiák 🔧
A rendszeres karbantartás kiterjedműanyag penészAz élet és fenntartja a termékminőséget. A kulcsfontosságú karbantartási tevékenységek közé tartozik a tisztítás, a kenés, a kopás alkatrészek ellenőrzése és a magas ruhadarabok, például a kidobó csapok és a kapu betétek megelőző cseréje.
Általános hibák és megoldások
Vaku: A felesleges anyag az elválasztó vonalak mentén általában kopott penészfelületek vagy túlzott befecskendezési nyomás eredménye. Az oldatok között szerepel a penész felújítás és a folyamat optimalizálása.
Rövid lövések. A felbontás magában foglalja a folyamat beállításait és a penész penész módosításait.
Vitorlás: A dimenziós torzítás az egyenetlen hűtés vagy a belső feszültségek eredményeként eredményez. A megoldások magukban foglalják a kapu áthelyezését, a hűtőrendszer optimalizálását és az anyagválasztási változásokat.
A jövőbeli trendek és innovációk
Ipari 4. 0 integráció 🤖
Az intelligens gyártási technológiák átalakulnakműanyag fröccsöntési szolgáltatások- A valós idejű megfigyelő rendszerek nyomon követik a folyamat paramétereit, előrejelzik a karbantartási igényeket és optimalizálják a termelés hatékonyságát. A gépi tanulási algoritmusok elemzik a történelmi adatokat a hibák megelőzése és a hulladéklemez csökkentése érdekében.
Fenntartható gyártási gyakorlatok
A környezetvédelmi megfontolások az újrahasznosítható anyagok, az energiahatékony feldolgozás és a körkörös gazdasági alapelvek innovációit vezetik. A bioalapú műanyagok és a kémiai újrahasznosítási technológiák bővítik az anyagi lehetőségeket, miközben csökkentik a környezeti hatásokat.
Műanyag fröccsöntő formáktovábbra is alapvető fontosságú a modern gyártás szempontjából, lehetővé téve számtalan termék hatékony előállítását a különféle iparágakban. Az ezen a területen való sikerhez az anyagok, a tervezés, a feldolgozás és a minőség -ellenőrzés közötti összetett interakciók megértése szükséges. A technológia fejlődésével a gyártók, akik az innovációt átfogják, miközben fenntartják az alapelvekre összpontosítást, továbbra is virágzik ebben a dinamikus iparban.
A fejlődésefröccsöntő formINSA technológia továbbra is felgyorsul, amelyet a nagyobb hatékonyság, a fenntarthatóság és a testreszabás igényei vezetnek. Azáltal, hogy tájékozódnak a feltörekvő tendenciákról és fenntartva a minőségi kiválóság iránti elkötelezettséget, a gyártók kihasználhatják ezeket a hatékony eszközöket az ügyfelek és a társadalom számára történő értékteremtés érdekében.
Szójegyzék
Üreg: A penészen belüli üreges tér, amely meghatározza az öntött rész külső alakját.
Mag: A penész emelt része, amely belső tulajdonságokat és üreges szakaszokat hoz létre az öntött részben.
Vázlatszög: A függőleges felületekre alkalmazott enyhe kúpos, hogy megkönnyítse az alkatrészek eltávolítását a penészből.
Vaku: Felesleges műanyag anyag, amely elmenekül a penész üregéből, jellemzően az elválasztó vonalak mentén.
Kapu: Az a nyílás, amelyen keresztül az olvadt műanyag belép a penészüregbe.
Elválasztó vonal: A határ, ahol két penészfelet találkoznak, gyakran a kész részben enyhe vonalként láthatók.
Futó: Olyan csatornák, amelyek az olvadt műanyagot a sprue -ből a penészüregekig irányítják.
Sprue: A fő csatorna, amelyen keresztül a műanyag belép a penészbe az injekciós gépről.
Aláásás: Egy olyan tulajdonság, amely megakadályozza a penész egyenes kiürítését, és speciális mechanizmusokat igényel az alkatrészek eltávolításához.
Szellőztetés: Kis csatornák, amelyek lehetővé teszik a levegő számára, hogy az injekció során meneküljenek a penész üregéből.
Közös ipari problémák és megoldások
Probléma: Magas hulladéklerakási sebesség a termelésben
Megoldás: Végezze el a statisztikai folyamatvezérlés ellenőrzését a kulcsfontosságú paraméterek, például a befecskendezési nyomás, a hőmérséklet és a ciklusidő. Hozzon létre kontroll korlátokat a képességi vizsgálatok alapján, és azonnal vizsgálja meg az ellenőrzésen kívüli feltételeket. A rendszeres karbantartási ütemezés és az üzemeltetői képzés csökkenti a variációt és javítja a következetességet. Várható javulás: 30-50 A hulladék sebességének csökkentése 6 hónapon belül.
Probléma: meghosszabbított ciklusidők csökkentik a termelékenységet
Megoldás: Optimalizálja a hűtőrendszer kialakítását a konformális hűtési csatornákon és a jobb hőátadást. Elemezze az anyagáramot a penészáram -szimulációs szoftver segítségével a szűk keresztmetszetek azonosításához. Hagyja be a forró futó rendszereket, ha szükséges, hogy kiküszöbölje a futó hűtési idejét. Egyensúly az üreg kitöltése az egyidejű befejezés biztosítása érdekében. Várható javulás: 15-25% ciklusidő csökkentése.
Probléma: Az inkonzisztens alkatrész dimenziók a termelés során
Megoldás: Hozzon létre szigorú folyamat validálási protokollokat, beleértve a kísérletek tervezését (DOE) a kritikus folyamatváltozók azonosítására. Végezze el a valós idejű megfigyelő rendszereket az injekciós nyomás, az olvadékhőmérséklet és a penészhőmérséklethez. Készítsen szabványosított működési eljárásokat specifikus paraméter -tartományokkal és változtassa meg a vezérlési eljárásokat. Várható javulás: 60-80 A dimenziós variáció csökkentése.
Probléma: Korai penész kopás és gyakori karbantartás
Megoldás: Frissítse a prémium szerszámcélokra megfelelő felületkezeléseket, például nitridát vagy PVD bevonatot. Végezze el a prediktív karbantartási programokat rezgés -elemzés és hőképzés segítségével. Hozzon létre megfelelő anyagkezelési eljárásokat a szennyeződés megelőzése érdekében. Tervezze meg a megfelelő szellőztetést a gázégési jelek megakadályozására. Várható javulás: 2-3 x A penész élettartamának növekedése.
Hiteles referenciák és további olvasás
Műanyag technológiai magazin-"Fröccsöntési folyamat optimalizálási iránymutatások" https:\/\/www.ptonline.com\/articles\/injection-molding-process-optimization
Műanyagok Mérnökei Társaság (SPE)- "Fröccsöntési kézikönyv, 3. kiadás" https:\/\/www.4spe.org\/i4a\/pages\/index.cfm?pageid {4}}
International Journal of Advanced Manufacturing Technology-"A fröccsöntési folyamatvezérlés legújabb fejlődése" https:\/\/link.springer.com\/journal\/170\/volumes-and-scesues
Pendermaking technológia- "A penésztervezés és gyártás legjobb gyakorlatai" https:\/\/www.moldmakingtechnology.com\/articles\/category\/mold-design