





Mi az a penészüreg?
A formaüreg egy pontosan megtervezett üreges tér a fröccsöntő szerszámban, amely az olvadt műanyagot a végtermék külső formájává formálja. A belső jellemzőket létrehozó maggal szemben működő üreg meghatározza a gyártott alkatrészek külső felületének geometriáját, textúráját és méretpontosságát.
A penészüreg szerkezetének megértése
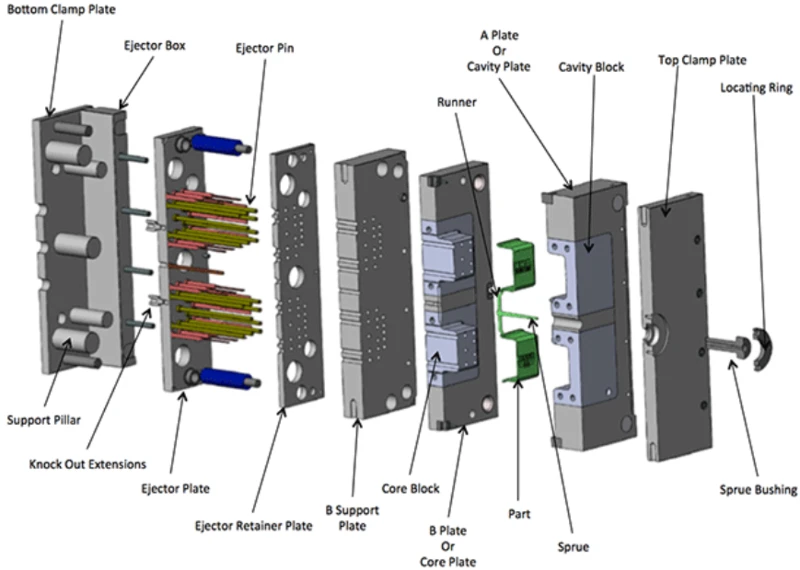
Az üreg a fröccsöntő szerszám-szerelvény álló, belső részét jelenti. Amikor az olvadt anyag a kapurendszeren keresztül a formába kerül, kitölti az üreg és a mag felületei közötti teret, és felveszi pontos alakját a lehűlés és megszilárdulás előtt.
Az üreg{0}}alapkapcsolat
Az üreg képezi a külső formát, míg a mag belső elemeket, például lyukakat és mélyedéseket hoz létre. Ez a kiegészítő kapcsolat mindent meghatároz a méretpontosságtól a felületi minőségig. Az üreg jellemzően a fröccsöntőgép rögzített lapos oldalán található, és a fröccsöntés teljes ciklusa alatt mozdulatlan marad.
A hűtés során a műanyag magától értetődően zsugorodik a magoldalra, ezért az ejektorrendszereket ott helyezik el. Ez a zsugorodási viselkedés kritikussá teszi az üregek elhelyezését az alkatrész megfelelő kilökődése és minősége szempontjából.
Anyagválasztás üreges építkezéshez
Az üreges betétek általában edzett acélokat használnak, például NAK 80, S136, 1.2344 vagy H13. Az anyagválasztás több tényezőtől függ:
Gyártási mennyiség: A nagy mennyiségű-gyártáshoz kopásálló-acélokra van szükség, amelyek ciklusok millióinak ellenállnak. A 101-es osztályú öntőformák több mint egymillió ciklust kezelnek, míg a 105-ös osztályú öntőformák akár 500 ciklussal is alkalmasak prototípus-készítésre.
Felületi követelmények: A polírozott felületet igénylő alkatrészekhez olyan üreges anyagokra van szükség, amelyek megőrzik a tükörszerű felületeket az ismételt hőciklusok és kilökődési erők révén.
Hővezetőképesség: A hatékony hőelvezetés befolyásolja a ciklusidőket és az alkatrész minőségét. Az alumíniumötvözetek kiváló hővezető képességgel rendelkeznek, de kevésbé tartósak, mint az acél opciók.
A penészüreg konfigurációk típusai
Együregű formák
Az együreges kialakítások egy alkatrészt készítenek befecskendezési ciklusonként. Ezek a formák alkalmasak a mikrofröccsöntésre és a kis-volumenű gyártásra, ahol a pontosság meghaladja a teljesítményt.
Előnyök:
Alacsonyabb kezdeti szerszámberuházás
Egyszerűbb karbantartási követelmények
Jobb folyamatvezérlés összetett geometriákhoz
Ideális nagy alkatrészekhez, amelyek hosszabb hűtést igényelnek
Korlátozások:
Magasabb alkatrészenkénti költség térfogatonként
Lassabb termelési sebesség
Kevésbé hatékony anyagfelhasználás
Több-üreges formák
A több-üregű formák több azonos üreget tartalmaznak, amelyek mindegyik ciklusban egyszerre több alkatrészt állítanak elő. 2024-ben a nagy-tömegű, több-üreges fröccsöntés iránti kereslet a gyártási igények növekedésével tovább növekszik.
Teljesítmény szempontjai:
Még a geometriailag kiegyensúlyozott futórendszerek esetén is a több{0}}üregű formák megtapasztalhatják a Beaumont-effektust, ahol a nyírás-olvadékhőmérséklet-ingadozása az üregek közötti inkonzisztens kitöltést okoz. Ez a jelenség sűrűségi, zsugorodási és vetemedési különbségeket hoz létre a kiegyensúlyozott geometria ellenére.
A megfelelő tervezéshez szimmetrikus üregelrendezés szükséges az injektálás során fellépő kiegyensúlyozatlanságok minimalizálása érdekében, egyenlő távolságra pedig a mechanikai feszültség egyenletes elosztása érdekében.
Családi penészgombák
A családi üreges öntőformák különböző, de egymáshoz kapcsolódó alkatrészeket állítanak elő egyetlen ciklusban, az alkatrészeket pedig úgy tervezték, hogy komplett termékekké legyenek összeszerelhetők. Ez a megközelítés megfelel a több összehangolt alkatrészt igénylő termékeknek, kiküszöbölve az egyedileg formázott darabok kézi összeszerelését.
A penészüregek kritikus tervezési tényezői
Felületi kikészítés és textúra
Az üreges felület közvetlenül meghatározza a fröccsöntött alkatrész külső megjelenését, az erősen polírozott fényes felületektől a texturált matt megjelenésig. Az egyenletes felületminőség eléréséhez szükséges:
Precíziós megmunkálás a szerszámnyomok eltávolítására
Megfelelő polírozási protokollok kozmetikai felületekhez
EDM textúra speciális felületi mintákhoz
Korrózió és szennyeződés elleni védelem
Kidobási szögek
A behúzási szögek, a függőleges felületek enyhe elkeskenyedése a forma nyitási irányával párhuzamosan lehetővé teszi a tiszta alkatrész kilökését sérülés nélkül. Az ipari szabvány oldalanként legalább 1 fokos huzatot ír elő az üregmélység minden hüvelykére.
Elegendő huzat hiányában az alkatrészek az üreg falaihoz tapadnak, ami:
Vontatási nyomok és felületi sérülések
A kilökőcsap idő előtti kopása
Meghosszabbított ciklusidők
Megnövekedett elutasítási arány
Szellőztetési követelmények
A megfelelő légtelenítés megakadályozza, hogy a beszorult levegő égési nyomokat, üregeket, hiányos töltést vagy kilökési problémákat okozzon. A szellőzőnyílásokat a kitöltési minta végpontjainál és az elválasztó vonalak mentén kell elhelyezni, általában 0,01-0,03 mm mélységben a legtöbb anyag esetében.
A nem megfelelő szellőztetés meggyújthatja a rekedt gázokat, ami látható elszíneződést okozhat a kész alkatrészeken.
Hűtőcsatorna integráció
A hűtőcsatornákon keresztüli hőmérsékletszabályozás egyenletes hűtést biztosít, és megakadályozza a vetemedést vagy deformációt. A hatékony hűtés közvetlenül befolyásolja:
Ciklusidő csökkentése
Méretstabilitás
A maradék stressz minimalizálása
Alkatrész minőségi következetesség
Az üregnyomás szerepe a minőségellenőrzésben
Az üregnyomás, amelyet érzékelők mérnek a polimer olvadék áramlási útvonalai mentén, jelzi a fröccsöntött alkatrészek minőségét azáltal, hogy nyomon követi a nyomást, amely legyőzi a polimer olvadékellenállását. Ez a valós idejű figyelés-lehetővé teszi:
Folyamat optimalizálás: Az optimális tömítési és tartási nyomás meghatározása az üreg teljes feltöltéséhez, felvillanási vagy mosogatónyomok nélkül.
Konzisztencia ellenőrzése: A lövések -to{1}}ismételhetőségének biztosítása a nyomásprofilok nyomon követésével a gyártási folyamatok során.
Prediktív karbantartás: Olyan fokozatos változások észlelése, amelyek penészkopásra, légtelenítési problémákra vagy anyagi inkonzisztenciákra utalnak, mielőtt minőségi problémák jelentkeznének.

Common Cavity{0}}Kapcsolódó hibák és megoldások
Flash formáció
Felvillanás akkor következik be, amikor az olvadt anyag az üreg határain túlra távozik, jellemzően az elválasztó vonalakon. A kiváltó okok a következők:
Elégtelen szorítóerő
A kopott üregfelületek hézagokat képeznek
Túlzott befecskendezési nyomás
Nem megfelelő elválási vonal kialakítása
Megoldás: A természetes élek mentén elhelyezett optimális elválási vonal elrejti a villanási potenciált, miközben leegyszerűsíti a forma felépítését.
Rövid felvételek és hiányos kitöltés
Amikor a hiányosan kialakított üregből részek emelkednek ki, a problémák gyakran a következőkre vezethetők vissza:
Korlátozott kapuméretezés korlátozza az anyagáramlást
Az anyag idő előtti megszilárdulása
Elégtelen befecskendezési nyomás
Összetett üreggeometria, amely nehezen{0}}tölthető{1}}régiókat hoz létre
Vetedés és dimenzióinstabilitás
A nem egyenletes falvastagságú vagy rossz hűtési eloszlású részek gyakran meghajlanak a kilökődés után. Az összetett üregméretek hegesztési vonalakat, nem megfelelő szellőzést és nemkívánatos alakváltozásokat okozhatnak, amelyek hatással vannak a működésre és a megjelenésre egyaránt.
Fröccsöntő szolgáltatásIntegráció
A modern fröccsöntő szolgáltatók fejlett üregtervezési elveket alkalmaznak a gyártási eredmények optimalizálása érdekében. A globális fröccsöntési piac 2024-ben elérte a 298,7 milliárd USD-t, amely az előrejelzések szerint 2033-ra 462,4 milliárd USD-ra nő 5,0%-os CAGR mellett.
Ez a növekedés a precíziós üreges gyártás iránti növekvő keresletet tükrözi az ágazatokban:
Autóipar: Könnyű szerkezeti elemek, amelyek szűk tűrést és esztétikus felületeket igényelnek.
Orvosi: Biokompatibilis eszközök, amelyek tisztatér-{0}}kompatibilis üreganyagokat és érvényesítési protokollokat igényelnek.
Csomagolás: 2024-ben a fröccsöntési alkalmazások 32,2%-át a csomagolás teszi ki, ami a könnyű, tartós és költséghatékony -megoldások iránti keresletnek köszönhető.
Elektronika: Precíziós mikro{0}}üregek miniatűr alkatrészekhez és házakhoz, amelyek kivételes méretpontosságot igényelnek.
A fröccsöntő szolgáltató partnerek kiválasztásakor az üregtervezési szakértelem közvetlenül befolyásolja a gyártás sikerét. A tapasztalt szolgáltatók tisztában vannak az anyagzsugorodás kompenzációjával, a kapu elhelyezésének optimalizálásával és a hűtőrendszer-tervezési -tényezőkkel, amelyek meghatározzák, hogy az alkatrészek következetesen megfelelnek-e az előírásoknak.
Fejlett üreges gyártási technikák
CNC és EDM megmunkálás
Az üreges lapkákat elsősorban CNC-megmunkálással gyártják az általános geometriához és EDM-et olyan területeken, amelyeket a CNC nem ér el, például éles sarkok, bordák és kiemelkedések esetén. Ez a kombinált megközelítés lehetővé teszi:
Összetett három-dimenziós üreg alakzatok
Pontos tűrésszabályozás (±0,015 mm a lapkaméretekhez)
Állandó felületi minőség
Bonyolult részletreprodukció
Több-üregelrendezés optimalizálása
A fejlett CAD-szoftverek és az áramlási szimulációk segítenek a teljesítmény, az anyag- és a költséghatékonyság{0}}kiegyensúlyozásában az üregelrendezések kialakításában. A modern tervezési eszközök előrevetítik:
Kitöltési minta progressziója
Nyomáseloszlás az üregek között
Hőmérséklet gradiensek hűtés közben
Stresszkoncentrációs területek
Az üregtervezés legjobb gyakorlatai
Minimalizálja a komplexitást: Az egyszerűbb üreggeometriák csökkentik a gyártási költségeket és javítják a megbízhatóságot. Tartsa fenn az összetett funkciókat a valóban szükséges alkalmazásokhoz.
Számoljon az anyagi viselkedésről: A kristályos anyagok, például a polipropilén 1,5-3%-kal zsugorodnak, míg az amorf anyagok, mint az ABS, csak 0,2-0,7%-kal zsugorodnak. Az üregméreteknek kompenzálniuk kell ezeket a különbségeket.
Tűrések szabványosítása: A szabványos fröccsöntés ±0,1 mm tűréseket ér el; a szigorúbb előírások exponenciálisan növelik a költségeket arányos haszon nélkül.
Részesítse előnyben a kilökési távolságot: Az üregmélység és az alámetszések tervezése figyelembe véve a kilökőcsap elhelyezését és a lökettel kapcsolatos követelményeket.
Karbantartási terv: A tisztításhoz, polírozáshoz és javításhoz való hozzáférés meghosszabbítja az üregek élettartamát és fenntartja a minőségi szabványokat.

Gyakran Ismételt Kérdések
Mi a különbség az üreg és a mag között a fröccsöntésben?
Az üreg képezi az alkatrész külső felületét és mozdulatlan marad, míg a mag belső vonásokat hoz létre, és jellemzően elmozdul a kilökődés során. A hűtés során az alkatrészek a magra zsugorodnak, ezért az ejektorcsapok a mag oldalán helyezkednek el.
Hány üregnek kell lennie a penészemnek?
Ez a gyártási mennyiségtől, a költségvetéstől és az alkatrész összetettségétől függ. Az együregek kis-térfogatú vagy nagyon összetett alkatrészekhez illeszkednek, míg a több-üreges formák a magasabb kezdeti költségek ellenére optimalizálják a nagy-volumen gyártást. A töréspont általában 10 000-50 000 rész között fordul elő.
Miért tapadnak az alkatrészek az üreghez a mag helyett?
A nem megfelelő huzatszögek, durva felületkezelés vagy fordított üreg{0}}elhelyezés tapadást okozhat. Az alkatrészeknek természetesen össze kell zsugorodniuk a mag oldalára, ahol a kilökőrendszerek vannak. Ha ragad, ellenőrizze a huzatszöget és a felületi polírozás minőségét.
Hogyan előzhetem meg a villanást az üregelválasztó vonalnál?
Gondoskodjon a megfelelő szorítóerőről, tartsa fenn a megfelelő üregfelület állapotát, kerülje a túlzott befecskendezési nyomást, és ellenőrizze, hogy az elválasztó vonal érintkezési felületei laposak és sértetlenek maradnak. A rendszeres karbantartás megakadályozza a hézagképződést.
A megfelelő üreg konfiguráció kiválasztása
A gyártási követelmények végső soron az optimális üregkialakítást határozzák meg. Vegye figyelembe ezeket a döntési tényezőket:
Kötet előrejelzések: Az éves alkatrészszükséglet határozza meg, hogy az egy- vagy több{0}}üreges szerszámok jobb gazdaságosságot biztosítanak-e.
Minőségi szabványok: Az orvosi és űrrepülési alkalmazások egy-üreges pontosságot igényelhetnek, míg a fogyasztási cikkek előnyösek a több-üreges hatékonyságból.
Költségvetési korlátok: A kezdeti szerszámberuházás a -alkatrészenkénti költséghez képest a termék életciklusa során.
Idővonali követelmények: Az egyedi üregek általában gyorsabban indulnak el, míg a több{0}}üreges szerszámok hosszabb fejlesztést igényelnek, de csökkentik az egységgyártási időt.
Az üreg sokkal többet képvisel, mint egy egyszerű üreges tér,{0}}az anyagtudomány, a precíziós tervezés és a gyártásgazdaságtan metszéspontját testesíti meg. Akár prototípusokat, akár több millió alkatrészt gyártanak évente, a megfelelő üregtervezés és -gyártás továbbra is alapvető fontosságú a fröccsöntés sikeréhez.
A modern fröccsöntő szolgáltatók több évtizedes üregtervezési szakértelmet ötvöznek fejlett szimulációs eszközökkel, így biztosítják az első{0}}szerszámot-, amely megfelel az igényes előírásoknak, miközben optimalizálja a gyártási hatékonyságot és a költséghatékonyságot.